在机制砂生产领域,将4-10mm粗砂加工成1-3mm精品细砂,是提升产品附加值、缓解细砂供应紧张的重要技术路径。对辊制砂机凭借其独特的层压破碎原理和灵活的辊缝调节能力,成为粗砂改细砂工艺中的核心设备。本文围绕对辊制砂机的破碎机理、辊缝调控要点以及生产线配套工艺方案展开系统阐述,为砂石企业技术升级提供参考。
一、为什么粗砂改细砂需要专用工艺
天然砂资源日益紧张,机制砂成为建设用砂的主力来源。然而,许多砂石生产线在破碎筛分后产生的4-10mm粗砂,粒形偏粗、级配单一,难以直接满足混凝土搅拌、干混砂浆等领域对细砂的需求。若将这部分粗砂外排或低价处理,既造成资源浪费,也压缩了企业利润空间。
将粗砂加工为1-3mm精品细砂,核心难点在于:既要实现粒度的有效减小,又要控制过粉碎、保证粒形规整、维持合理级配。冲击式破碎机虽然破碎比大,但细碎过程中容易产生大量石粉和针片状颗粒;而對辊制砂机采用低速层压破碎,物料在兩辊之间受挤压、剪切作用,破碎过程温和可控,成品粒形好、石粉率低,特别适合粗砂到细砂的精细加工。
二、对辊制砂机的破碎原理
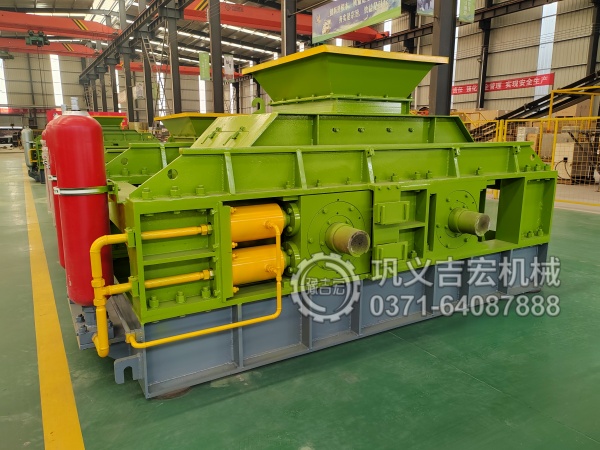
对辊制砂机由两个相向旋转的辊子组成,物料从上方给入,落入两辊之间的破碎腔。辊面在液压或弹簧加载作用下对物料施加高压,物料在辊隙中受到层压挤压、剪切和磨剥的复合作用而破碎。
与冲击破碎“一击即碎”的机理不同,对辊破碎属于料层破碎:物料在辊隙中相互挤压,破碎力沿颗粒内部缺陷扩展,破碎产物粒度均匀、表面粗糙度适中,有利于提高细砂与水泥浆体的粘结力。同时,低速旋转减少了扬尘和噪声,设备磨损也相对较低。
对辊制砂机通常配置液压调节系统,可在运行中或停机状态下调整辊缝大小,从而控制出料粒度。辊面形式有光辊、槽辊和齿辊之分,加工1-3mm细砂一般选用光辊或细槽辊,以保证成品粒度集中、粒形圆润。
三、辊缝调控的关键技术要点
辊缝是对辊制砂机控制成品粒度的核心参数。将4-10mm粗砂加工到1-3mm细砂,辊缝设置需结合物料硬度、含水率和给料粒度综合确定,通常辊缝应略小于目标成品上限粒度,并通过多道破碎或闭路循环逐步达标。
第一,辊缝与破碎比的匹配。 单道对辊破碎的破碎比有限,若将辊缝一次性压得过小,会导致辊面磨损加剧、设备振动增大,甚至出现“压死”现象。合理做法是采用两道对辊串联或闭路筛分流程,第一道将粗砂破碎至中间粒度,第二道精调辊缝完成细砂成型。
第二,液压系统的压力与退让保护。 当不可破碎物进入辊隙时,液压系统应能迅速退让排料,保护辊面和轴承。压力设定需与辊缝配合,压力过低破碎不充分,压力过高则能耗上升、过粉碎增加。
第三,辊缝的在线监测与微调。 现代对辊制砂机配备位移传感器和PLC控制系统,可实时监测辊缝变化并自动补偿磨损间隙,保证成品粒度长期稳定。操作人员应根据筛分返料量及时微调,避免辊缝漂移导致成品超标。
第四,辊面磨损的均匀性管理。 辊面磨损后中部的间隙会大于两端,造成成品粒度分布变宽。应定期检查辊面平整度,采用堆焊修复或整体更换,保持辊缝沿轴向的一致性。
四、生产线配套工艺方案
将4-10mm粗砂改1-3mm精品细砂,不是单台设备就能完成的任务,需要给料、破碎、筛分、除尘和输送等环节协同配套。
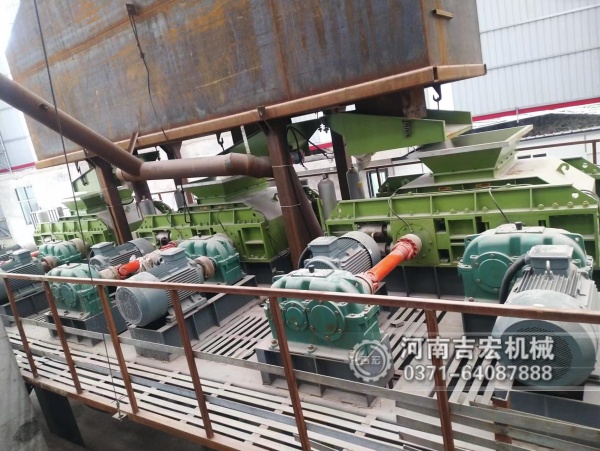
给料环节应设置缓冲仓和变频给料机,保证对辊制砂机沿辊长方向均匀满料给入。给料偏析会导致辊面局部磨损和成品粒度波动,均匀给料是稳定辊缝的前提。
破碎环节建议采用“对辊制砂机+检查筛分”的闭路流程。对辊出料进入高频振动筛,筛上物料返回对辊重新破碎,筛下1-3mm成品进入成品仓。闭路流程可将成品合格率提升至较高水平,同时避免过粉碎。若原料中细粉含量较高,可在筛分前设置脱粉环节,减轻筛分负荷。
筛分环节选用高频细筛或概率筛,筛网孔径按成品上限粒度配置,并配备防堵网装置。细砂筛分效率直接影响闭路循环量,筛分效率偏低会造成返料量增大、系统产能下降。
除尘与环保环节应在对辊机给料口、出料口和筛分设备处设置密闭罩和袋式除尘器。对辊破碎粉尘产生量相对较低,但细砂筛分环节扬尘明显,需重点治理。成品仓应密闭并设置料位监测,防止冒仓。
输送环节采用皮带输送机连接各工序,返料皮带应单独设置并配备计量装置,便于操作人员根据返料量判断辊缝是否合适。成品输送宜采用斗式提升机或密闭皮带,减少细砂撒漏。
五、运行管理与维护建议
对辊制砂机处理4-10mm粗砂时,辊面磨损是主要的运行成本。建议建立辊缝日检制度,每班记录辊缝值、给料量和返料量,形成趋势曲线,提前预判辊面磨损。液压油应定期检测清洁度和油温,防止杂质进入液压系统影响辊缝调节精度。筛网应每周检查张紧度和破损情况,避免超粒物料混入成品。
在工艺参数上,给料粒度应严格控制,超限物料须预先筛除;物料含水率过高时易粘辊堵料,可适当调整给料速度或增设热风干燥。成品细砂应定期取样检测细度模数和石粉含量,根据检测结果回调辊缝和筛网配置,形成“检测—调整—验证”的闭环管理。
将4-10mm粗砂加工为1-3mm精品细砂,对辊制砂机以其层压破碎原理和灵活的辊缝调控能力,提供了粒度可控、粒形优良的技术方案。生产线配套的关键在于均匀给料、闭路筛分、高效除尘和精细化运行管理。企业应根据自身原料特性和成品要求,合理配置辊缝参数与工艺流程,才能实现粗砂增值、细砂提质的目标,在机制砂市场竞争中赢得主动。
